 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
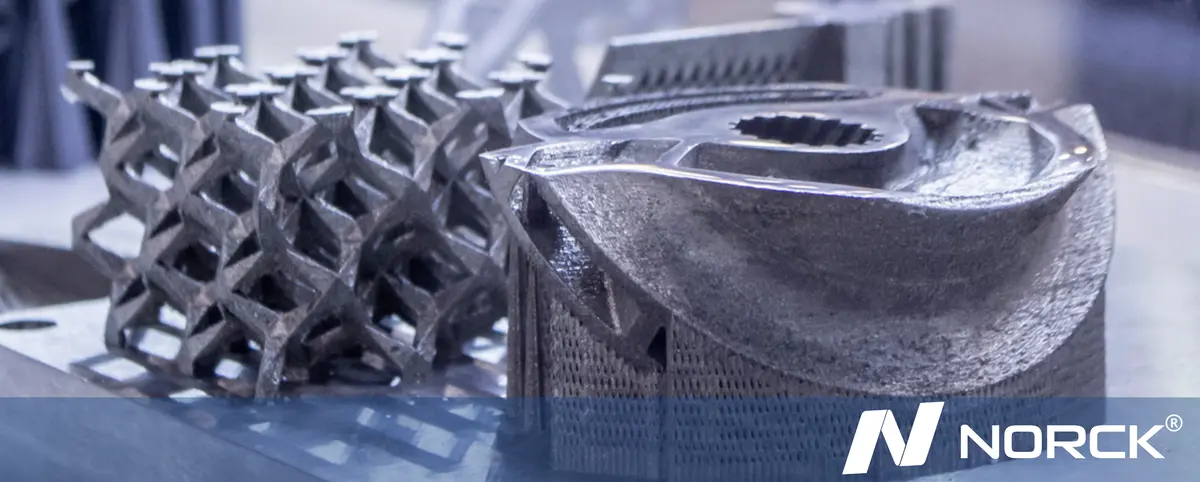
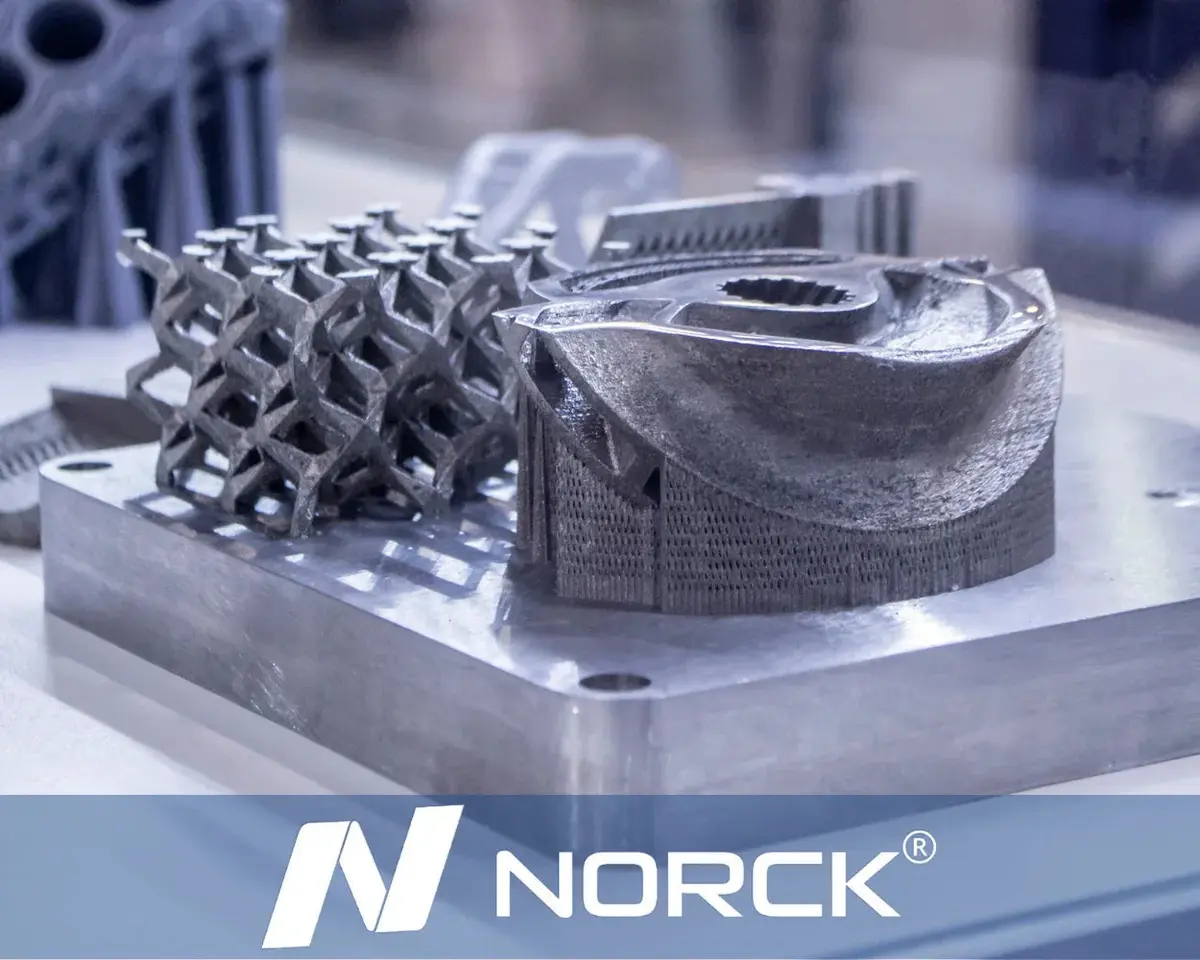
3D-printing i metall i 2025: DMLS og binder jetting forklart
Metallproduksjonen har fått et nytt ansikt. I 2025 er 3D-printing i metall ikke lenger et fjernt, futuristisk eksperiment, men har fått fotfeste som en hjørnestein i industriell produksjon. Samtidig som teknologien har modnet, har ett spørsmål blitt allestedsnærværende – spørsmålet enhver bedrift og ingeniør egentlig vil ha svar på: Hvilken tjeneste for 3D-printing i metall passer best til prosjektet mitt?
Dette er tungvekterne på arenaen: direkte metall-lasersintring (DMLS) og binder jetting i metall (BJT). Begge lager komplekse metalldeler, men de bygger på helt ulike prinsipper, og velger du feil, kan det føre til unødvendige kostnader eller svikt under belastning.
Hos Norck veileder vi kundene våre gjennom slike tekniske veivalg hver eneste dag. Denne guiden forklarer forskjellene mellom DMLS og binder jetting, slik at du kan ta en informert beslutning for produksjonssyklusen din i 2025.
Nedenfor sammenligner vi binder jetting i metall og DMLS punkt for punkt, og vi starter med styrke og materialintegritet.
Slik fungerer teknologiene
Hva er DMLS?
Direkte metall-lasersintring (DMLS), «gullstandarden for metalldeler med høy ytelse», er en teknologi der en kraftig fiberlaser smelter og binder sammen lag av metallpulver med høy presisjon. Fordi metallet smeltes fullstendig, blir deler produsert med DMLS svært tette, og noen ganger overgår de støpte eller smidde metaller.
Hva er binder jetting?
Binder jetting kan beskrives som en «høyhastighets» tjeneste for 3D-printing i metall. I stedet for en laser brukes et skrivehode som legger et flytende bindemiddel på et lag med metallpulver og i praksis «limer» det sammen. Når printingen er ferdig, er delen i en såkalt «grønn» tilstand, det vil si at den er sprø og bare kan brennes i en ovn for å sintres.
1. Styrke og materialintegritet
Når det gjelder mekanisk ytelse, har DMLS overtaket. Fordi laseren skaper en fullstendig metallurgisk binding under printingen, blir delene nesten 100 % tette og isotrope.
-
DMLS: Ideelt for funksjonelle sluttbruksdeler innen luft- og romfart, medisinsk teknologi og bilindustri.
-
Binder jetting: Selv om sintringsprosessen gir en godt sammenbundet komponent, oppstår det som regel alltid en viss porøsitet, slik at tettheten bare når 95–98 %. Dette er fortsatt ikke tilstrekkelig for andre bruksområder, som en turbin i en jetmotor eller en brakett til luftfart.
2. Hastighet og skalerbarhet
Det er her binder jetting skinner. I 2025 er binder jetting det foretrukne valget for selskaper som går fra «prototyping» til «masseproduksjon».
-
DMLS: Laseren må tegne bokstavelig talt hver eneste detalj i hver eneste del. Det betyr at byggetiden øker lineært hvis du har et fullt brett med komponenter. Dette gjør DMLS bedre egnet for små serier av svært komplekse deler.
-
Binder jetting: Skrivehodet dekker hele byggeplaten i én omgang og legger bindemiddel for dusinvis av deler samtidig. Prosessen kan printe et fullt byggevolum på en brøkdel av tiden DMLS bruker. Hvis du trenger 500 metallbraketter innen neste uke, er binder jetting mest sannsynlig den mest effektive veien.
3. Presisjon og overflatefinish
Hvis designet ditt har små interne kanaler (som konturnær kjøling i former) eller krever ekstrem målnøyaktighet, er DMLS vinneren.
-
DMLS: Laseren er utrolig fin, noe som gir trange toleranser og skarpe detaljer. Overflatefinishen er jevn og minner om finkornet sandpapir.
-
Binder jetting: Delene krymper betydelig under sintringen i ovnen – noen ganger med så mye som 15–20 %.
4. Kostnader
For en bedriftseier eller innkjøpssjef er bunnlinjen ofte den avgjørende faktoren.
-
DMLS: Har generelt høyere kostnad per del. Det skyldes det høye energiforbruket til laserne, behovet for støttestrukturer som må fjernes manuelt, og lavere gjennomstrømning.
-
Binder jetting: Mye lavere kostnad ved store volumer. Fordi prosessen er raskere og ikke krever støttestrukturer, faller prisen per del betydelig når bestillingsmengden øker.
5. Krav til etterbehandling
Arbeidet med 3D-printing i metall er langt fra over når printeren er ferdig.
-
DMLS: Delene er sveiset fast til byggeplaten i metall. De trenger støttestrukturer for å hindre vridning forårsaket av varmen. Disse støttestrukturene kan bare fjernes manuelt, med trådgnisting eller med CNC-maskinering.
-
Binder jetting: Fordi delene støttes av løst pulver, kan de printes uten støttestrukturer. Prosessen krever imidlertid et ekstra trinn med sintring i ovn, som er nødvendig og tar flere timer, og du kan også trenge varm isostatisk pressing (HIP) hvis du vil oppnå 100 % tetthet.
Konklusjon: Hvilken trenger du?
I 2025 avhenger valget mellom DMLS og binder jetting av målene for prosjektet ditt:
-
Velg DMLS: Hvis du trenger komponenter med høy ytelse i luftfartskvalitet, medisinske implantater med sertifisert biokompatibilitet eller deler med komplekse interne gitterstrukturer som må tåle ekstremt trykk.
-
Binder jetting: Hvis du trenger serieproduksjon av 50 til 5 000 deler og vil redusere enhetskostnaden i store serier av funksjonelle industrikomponenter der en viss porøsitet er akseptabel.
Norck tror ikke på én løsning for alle. Produksjonsplattformen vår analyserer CAD-dataene dine og ønsket volum for å foreslå den mest effektive veien. Teamet vårt sørger for at delene dine leveres etter de høyeste kvalitetsstandardene.
Kontakt oss i dag, så hjelper en av våre erfarne ingeniører deg med å avgjøre hvilken additiv metallteknologi som passer best til produksjonsmålene dine for 2025.