 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
Hva er gnistbearbeiding (EDM)?
Gnistbearbeiding er per definisjon en ukonvensjonell produksjonsmetode der materiale fjernes ved hjelp av kontrollerte elektriske gnister i stedet for mekaniske skjæreverktøy. Prosessen bruker raske elektriske utladninger mellom en elektrode og et ledende arbeidsstykke for gradvis å forme svært detaljerte, komplekse tredimensjonale geometrier. Fordi det ikke er direkte kontakt mellom verktøyet og arbeidsstykket, er tjenester for trådgnisting et godt valg for bearbeiding av harde metaller, ømfintlige detaljer og komplekse konturer som ville vært vanskelige eller umulige å produsere med konvensjonelle metoder. Derfor er EDM særlig verdifullt i bransjer innen presisjonsteknikk, som medisinsk teknologi, luft- og romfart og formbygging.
Hvordan fungerer gnistbearbeiding?
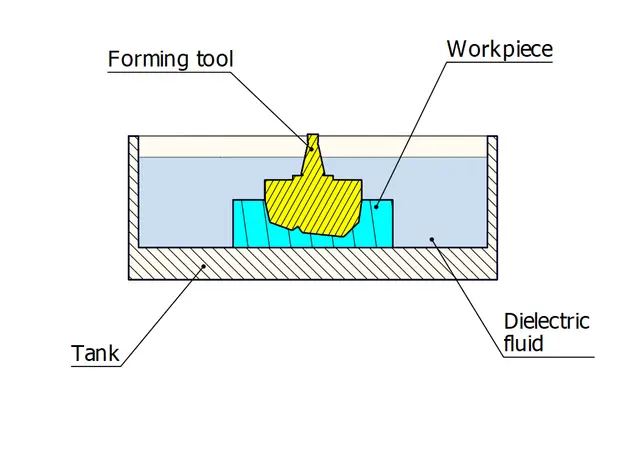
Gnistbearbeiding (EDM) fjerner materiale ved hjelp av raske, ekstremt lokaliserte elektriske gnister (utladninger) mellom verktøyelektroden og det ledende arbeidsstykket. Den dielektriske væsken som brukes som bearbeidingsmedium, isolerer gapet og hindrer utladning helt til elektroden er nær nok og spenningen høy nok til å ionisere væsken på en kontrollert måte, slik at gnisten kan oppstå.
Det grunnleggende kjennetegnet ved gnistbearbeiding er at den foregår uten kontakt. EDM kan dessuten oppnå snevre toleranser og fine overflatefinisher, noe som gjør det til en ideell bearbeidingsprosess i spesialiserte bransjer som krever presisjonskomponenter.
Hva er prosessen ved gnistbearbeiding?
For å forklare tydelig hva prosessen ved gnistbearbeiding er, kan vi dele den opp i noen få bearbeidingstrinn. Først senkes både arbeidsstykket og elektroden ned i en ren dielektrisk væske, for eksempel avionisert vann eller hydrokarbonolje, som hindrer for tidlig gnistdannelse og gir det isolerende mediet som trengs for en kontrollert energiutladning. Deretter legger maskinen spenning mellom elektroden og arbeidsstykket, som er adskilt av et lite gap.
I et typisk prosessdiagram for gnistbearbeiding er servosystemet et avgjørende element: Det justerer hele tiden elektrodens posisjon for å opprettholde riktig gnistgap. Hvis elektroden er for langt unna arbeidsstykket, dannes det ingen gnist. Hvis de to er for nær hverandre, kan det oppstå kortslutning som skader elektroden eller arbeidsstykket.
Viktige komponenter og verktøy i EDM
Enhver vellykket gnistbearbeiding er avhengig av en rekke viktige komponenter som samarbeider for å sikre presisjon, stabilitet og repeterbarhet. Elektrodens form bestemmer den endelige geometrien på arbeidsstykket, særlig ved senkgnisting der det trengs intrikate konturer og hulrom.
En annen viktig komponent er den dielektriske væsken, som fungerer både som isolator og kjølemiddel. Væsken hindrer utilsiktet gnistdannelse til spenningen når riktig terskel, og kjøler deretter raskt ned bearbeidingssonen og spyler bort de eroderte partiklene.
Støttesystemer som elektriske pulsgeneratorer, filtreringssystemer og spylesystemer gir ytterligere stabilitet og jevnhet. Sammen gjør disse støttesystemene at tjenester innen gnistbearbeiding kan produsere detaljerte former, snevre toleranser og glatte overflater selv i ekstremt harde metaller.
Typer gnistbearbeiding
Hver av typene gnistbearbeiding finnes i flere varianter. Nedenfor ser du de tre hovedtypene EDM som brukes i moderne produksjon.
Senkgnisting
Senkgnisting, også kalt hulroms- eller senk-EDM, brukes hovedsakelig til å lage komplekse former, verktøy og formede hulrom. Metoden er særlig nyttig i bransjer som krever intrikate geometrier, for eksempel sprøytestøping, komponenter til luft- og romfart og medisinske verktøy.
En av de største fordelene er muligheten for skarpe innvendige hjørner, dype hulrom og komplekse konturer. Dette gjør senkgnisting til et av de mest kjente bruksområdene for gnistbearbeiding, særlig der presisjon og overflatekvalitet er avgjørende.
Trådgnisting
Ved trådgnisting skjæres ledende materialer med en kontinuerlig matet trådelektrode – som oftest av messing eller wolfram – med forbløffende presisjon. Prosessen brukes blant annet til å produsere stempler, verktøy, tannhjul og andre komplekse profiler som krever ekstremt snevre toleranser.
Trådgnisting er en av de mest etterspurte tjenestene fra produsenter innen gnistbearbeiding, særlig ved produksjon av høypresisjonskomponenter til luft- og romfart, robotikk og medisinsk teknologi.
Gnistboring
Gnistboring, ofte kalt hurtighull-EDM, er spesialisert på å lage mikrohull og dype hull. Prosessen egner seg godt til å lage kjølehull i turbinblader, mikroåpninger i kirurgiske instrumenter og smørekanaler i mekaniske høyytelsessystemer.
En av de største fordelene med gnistboring er at den kan lage hull med ekstremt høyt forhold mellom dybde og diameter. Det gjør metoden ideell for å lage starthull i EDM-produkter som senere skal trådgnistes.
Fordeler og ulemper ved gnistbearbeiding
For å vite når EDM er riktig valg, bør produsenter skaffe seg et klart bilde av alle fordelene ved gnistbearbeiding og ulempene ved gnistbearbeiding.
Fordeler ved gnistbearbeiding
-
EDM kan bearbeide ekstremt harde materialer som hardmetall, titan og Inconel, som er svært vanskelige å skjære med konvensjonelle verktøy.
-
Metoden kan lage svært komplekse former og svært fine detaljer, noe som gjør den egnet for bruksområder som krever høy presisjon.
-
Produsenter kan dra nytte av EDMs evne til å produsere deler med fine overflatefinisher.
-
Disse finishene kan redusere behovet for sekundær etterbehandling.
-
Metoden kan gi svært presise og repeterbare resultater.
Ulemper ved gnistbearbeiding
-
Fordi metoden krever elektrisk ledende materialer, har den begrenset anvendelse for plast, keramikk og enkelte komposittmaterialer.
-
Skjæreprosessen kan i noen tilfeller ta lengre tid enn tradisjonell maskinering, særlig når store materialmengder skal fjernes.
-
Bruken av dielektrisk væske gir behov for vedlikehold og filtrering, noe som gjør driften mer kompleks.
Å lage elektroder av høy kvalitet for senkgnisting kan ta lang tid og gi ekstra kostnader til forberedelser.
Hvilke teknologiske parametere gjelder for EDM?
Det er avgjørende å forstå parameterne for gnistbearbeiding, fordi disse parameterne bestemmer presisjon, produktivitet og stabilitet i bearbeidingen. Parameteren med størst innflytelse er gnistgapet – den lille avstanden mellom elektroden og arbeidsstykket – som også styrer hvor og hvordan hver utladning skjer. Det optimale gapet gir effektiv erosjon og unngår samtidig kortslutninger og ustabil bearbeiding.
Andre viktige parametere er toppstrøm, som styrer intensiteten i hver utladning, og driftssyklus (duty cycle), som angir andelen PÅ-tid i hver elektriske pulssyklus (PÅ-tid pluss AV-tid). Spyletrykket spiller en viktig rolle i fjerningen av partikler, fordi det holder gnistsonene rene og hindrer ustabil bearbeiding.
Hvilke materialer kan bearbeides med EDM?
Bruksområdet for gnistbearbeiding er svært bredt og omfatter alt fra verktøystål, rustfritt stål og wolframkarbid til titan og nikkelbaserte legeringer. De fleste av disse materialene finnes i krevende bruksområder som turbiner i luft- og romfart, sprøytestøping, kirurgiske verktøy og energisystemer.
EDM er dessuten ofte det beste alternativet for eksotiske eller varmebestandige metaller der mekanisk maskinering gir stor slitasje eller deformerte verktøy. Molybden, Inconel, koboltkrom og herdet verktøystål er noen av materialene som egner seg best for termisk erosjon på en nøyaktig og kontrollert måte. Selv de mest ømfintlige delene, som tynne partier eller fine detaljer, kan produseres uten deformasjon, fordi det ikke brukes mekanisk skjærekraft.
Hvilken programvare brukes i EDM?
Avansert programvare brukes i dag i stor utstrekning i moderne EDM. Slik programvare kan styre bearbeidingsbanene, finjustere parameterne og visualisere erosjonsmønstrene. De fleste leverandørene av gnistbearbeiding bruker CAD/CAM-plattformer som Mastercam, Autodesk PowerMill og Siemens NX til å konstruere elektrodene og generere optimaliserte verktøybaner. Med disse systemene kan ingeniørene ikke bare visualisere gnistinteraksjonene, men også oppdage kollisjoner og programmere maskineringssekvensen.
Sanntidstilbakemeldinger, adaptiv gnistovervåking og automatiserte kalibreringsrutiner er kombinert for å etablere styringer som gir jevne bearbeidingsforhold over tid. Til sammen gjør disse digitale verktøyene det mulig for de beste tjenestene innen gnistbearbeiding i 2025 å levere høy presisjon, effektivitet og repeterbarhet i de mest krevende bruksområdene.
Norcks ekspertise innen avanserte EDM-løsninger
Norck er en av de beste produsentene innen gnistbearbeiding og er kjent for presisjon, innovasjon og avansert ingeniørkunst. Norck har moderne og avansert utstyr og et team av høyt kvalifiserte spesialister som sikrer høyest mulig nøyaktighet i bruksområder med kompliserte former og svært strenge toleranser. Ved kontinuerlig å optimalisere parameterne for gnistbearbeiding (EDM) har Norck etablert seg som en ledende aktør innen luft- og romfart, medisinsk utstyr, robotikk og bilindustri.
Norcks tjenester for trådgnisting gir ekstremt presise profiler og små hjørneradier og dekker behovene til kunder som krever det høyeste nivået av nøyaktighet for å oppnå ønsket resultat, samtidig som materialets opprinnelige egenskaper bevares. Norck tilbyr i tillegg kvalifiserte tjenester for CNC-maskinering for masseproduksjon, slik at vi kan levere en komplett løsning som dekker alle trinn i produksjonsprosessen.