 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
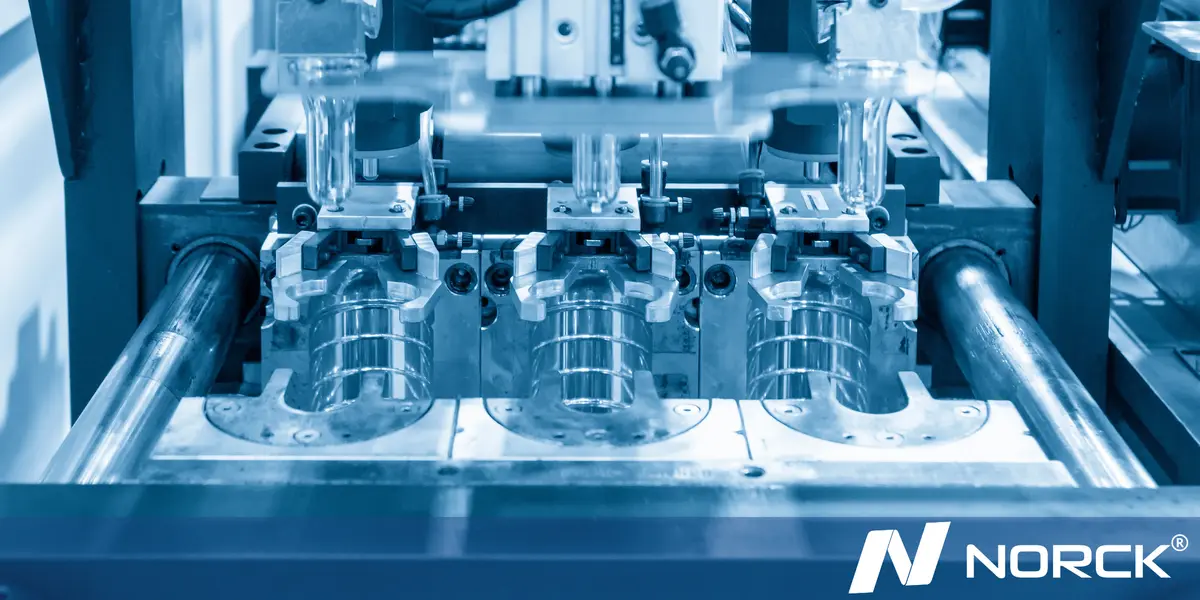
Delene i en sprøytestøpeform: komponenter og design
Sprøytestøping er en svært effektiv og mye brukt produksjonsprosess i bilindustrien og i produksjonen av medisinsk utstyr. Den gjør det mulig å produsere svært komplekse deler raskt og i store volumer. Alle som arbeider med produksjon av kundespesifikke deler, bør derfor ha god kjennskap til alle nøkkelkomponentene i sprøytestøpeprosessen. Denne artikkelen tar for seg hoveddelene i et sprøytestøpesystem, hvilken funksjon de har, og hvordan de bidrar til produksjonen av deler av høy kvalitet.
Hva er sprøytestøping?
Sprøytestøping er en ganske kompleks produksjonsmetode der smeltet materiale presses under høyt trykk inn i formhulrommet i en støpeform. Materialet kjøles deretter ned og stivner i formens fasong. Metoden egner seg godt til produksjon av store volumer av nøyaktige deler med høy presisjon i termoplast, metaller og andre materialer. Sprøytestøping gjør det særlig mulig å produsere kundespesifikke komponenter, med unike deler etter alle nødvendige spesifikasjoner.
Hoveddelene i et sprøytestøpesystem
Sprøytestøpeprosessen kan studeres i detalj ved å analysere de ulike delene og hvordan de samvirker for å gjøre produktet ferdig. Hoveddelene i et sprøytestøpesystem er sprøyteenheten, støpeformen, låseenheten og hjelpekomponentene.
1. Sprøyteenhet
Sprøyteenheten er hjertet i sprøytestøpemaskinen. Den består av følgende hoveddeler:
-
Trakt: Trakten er der råmaterialet, plast eller et annet materiale, fylles i maskinen, og den forsyner sylinderen kontinuerlig med materiale.
-
Sylinder: I sylinderen varmes materialet opp til smeltet form ved hjelp av en roterende skrue, som samtidig skyver det smeltede materialet mot støpeformen.
-
Skrue: Skruen er svært viktig, fordi den transporterer, smelter og blander materialet mens det beveger seg gjennom sylinderen.
-
Dyse: Det smeltede materialet strømmer gjennom en dyse inn i formhulrommet. Dysen må være presis for å sikre riktig innsprøyting og unngå feil på sluttproduktet.
Sprøyteenheten sørger ikke bare for å varme opp materialet og sprøyte det inn i støpeformen, men også for at formhulrommet fylles jevnt under høyt trykk.
2. Støpeformen
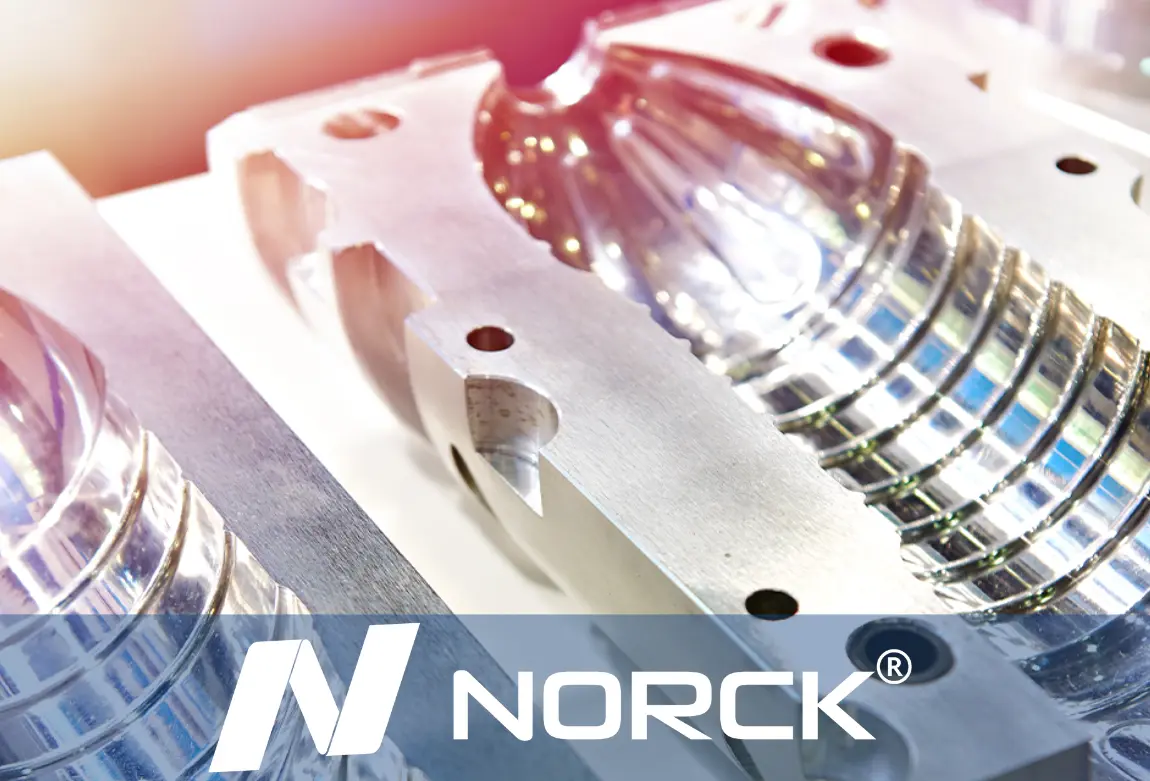
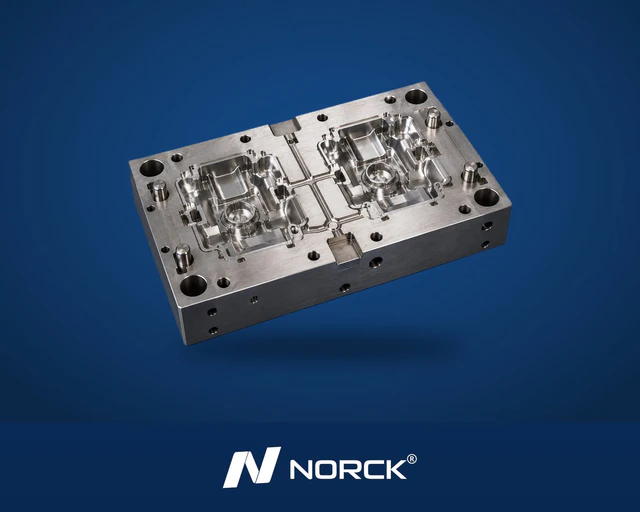
Støpeformen kan betraktes som det mest kritiske elementet i prosessen for sprøytestøping, siden den former det smeltede materialet til den ønskede delen. De to hoveddelene i en støpeform er:
-
Kjernen er den indre delen av støpeformen, som former de hule eller massive partiene av komponenten. Den kan ha avanserte detaljer som kanaler, hulrom eller teksturer, avhengig av designkravene.
-
Formhulrommet er den ytre delen av støpeformen, som gir komponenten dens ytre form og vanligvis tilsvarer målene på sluttproduktet.
Formene må være laget av robuste materialer som stål eller aluminium, slik at de tåler de høye temperaturene og trykkene som kjennetegner sprøytestøpeprosessen. Utformingen av støpeformen er avgjørende, fordi den bestemmer kvaliteten og nøyaktigheten til den ferdige delen.
3. Låseenhet
Låseenheten holder de to formhalvdelene sammen under innsprøytingen. Denne delen av maskinen sørger for at støpeformen holdes ordentlig lukket mot trykket fra det smeltede materialet som sprøytes inn. Låseenheten bidrar også til å støte ut den ferdige delen etter at den er avkjølt og har stivnet.
Låseenheten består av:
-
Plater: De store platene bærer støpeformen og holder den riktig innrettet.
-
Søyler: Søylene er stenger som forbinder støpeformen med maskinen, slik at den kan åpnes og lukkes nøyaktig.
-
Låsemekanisme: Mekanismen bruker hydraulisk eller elektrisk kraft til å lukke støpeformen under innsprøytingen og åpne den når delen er klar til å tas ut.
Låseenheten er avgjørende for å unngå feil som skyldes at støpeformen ikke lukkes ordentlig eller er feilinnrettet.
4. Hjelpekomponenter
Hva sørger ellers for at sprøytestøpeprosessen går smidig, i tillegg til hoveddelene?
-
Kjølesystem: Kjølesystemet sirkulerer kjølemiddel (oftest vann) gjennom kanaler inne i støpeformen for å gjøre avkjølingen og størkningen raskere. Tilstrekkelig kjøling er avgjørende for å redusere syklustiden og forhindre feil.
-
Utstøtersystem: Utstøtersystemet fjerner den støpte delen fra formhulrommet etter at den har fått sin form og stivnet. Systemet bruker en kombinasjon av pinner og/eller plater til å skyve delen ut uten å skade den.
-
Varmeelementer: I noen tilfeller brukes varmeelementer til å holde en bestemt temperatur i støpeformen og/eller sprøyteenheten for å sikre god materialflyt og unngå for tidlig avkjøling.
Fordeler med sprøytestøping i produksjon av kundespesifikke komponenter
Sprøytestøping er en av de mest effektive metodene for å lage kundespesifikke tekniske komponenter, siden den gir svært høy presisjon, fleksibilitet i formdesignet og mulighet for svært komplekse design. Metoden kan enkelt tilpasses spesifikke krav, enten det gjelder store eller små produksjonsserier.
-
Høy presisjon: Sprøytestøping gir deler med noen av de snevreste toleransene og fine detaljer, noe som er avgjørende i elektronikk og medisinsk utstyr der kravene til nøyaktighet er svært strenge.
-
Økonomisk for masseproduksjon: Når støpeformen først er laget, synker kostnaden per del betydelig etter hvert som produksjonsvolumet øker, noe som gjør metoden svært økonomisk for kundespesifikke deler i store antall.
-
Stort materialutvalg: Sprøytestøping kan brukes med et bredt spekter av materialer, fra plast til metallegeringer, slik at produsenter av kundespesifikke komponenter kan oppfylle kravene i ulike bruksområder.
Konklusjon
Alle som arbeider med produksjon av kundespesifikke komponenter, bør kjenne til hoveddelene i et sprøytestøpesystem. Sprøyteenheten, støpeformen, låseenheten og de andre hjelpekomponentene må alle vurderes nøye for å velge riktige designegenskaper, slik at kundespesifikke komponenter kan produseres effektivt og nøyaktig. Gjennomtenkte designvalg gjør det også mulig for produsentene å lage presisjonsproduserte produkter av høy kvalitet for mange bransjer.