 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
CNC-maskinering eller sprøytestøping: Hvilken teknikk passer for plastdeler?
Det er avgjørende å velge riktig produksjonsmetode når det gjelder produksjon av plastdeler. Riktig produksjonsmetode kan utgjøre en betydelig forskjell når det gjelder effektivitet, kvalitet og kostnader. To av de mest brukte teknikkene for plastdeler er sprøytestøping og CNC-maskinering, siden de dekker ulike behov. Det er viktig å kjenne til styrkene ved disse to metodene, enten du skal lage prototyper, produsere komplekse deler i store volumer eller håndtere kundespesifikke design i små serier. Før vi går i dybden på forskjellene mellom metodene, skal vi først se på en oversikt over hver av dem.
Oversikt over CNC-maskinering
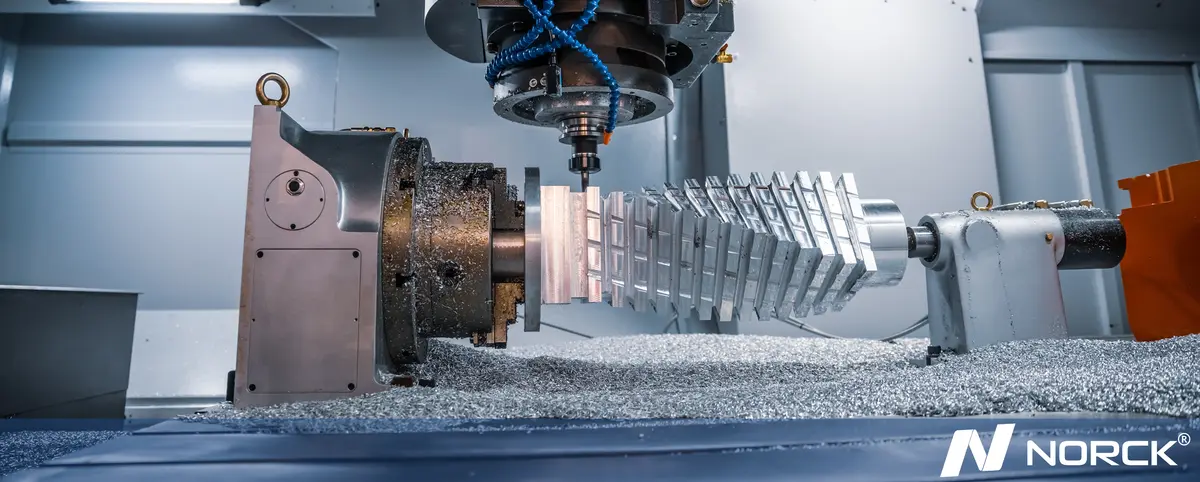
CNC-maskinering (Computer Numerical Control) er en prosess der forhåndsprogrammert programvare styrer bevegelsene til industriverktøy og maskiner. Metoden innebærer at materiale skjæres bort fra en blokk, og gjør det mulig å produsere komplekse former som er vanskelige eller umulige å oppnå med manuell maskinering.
Oversikt over sprøytestøping
Denne produksjonsmetoden brukes til å produsere plastdeler ved at smeltet materiale sprøytes inn i en form. Sprøytestøping produserer deler til et bredt spekter av bransjer, fra de minste komponentene til hele karosseripaneler til biler.
Sammenligning av CNC-maskinering og sprøytestøping for plastdeler
-
Valg av materiale:
CNC-maskinering kan være et godt valg for plastdeler, siden metoden kan brukes med et bredt spekter av materialer, fra plast til metall. For plast er materialets hardhet en avgjørende faktor. CNC-maskiner bearbeider stiv plast mest effektivt, mens mykere plast kan deformeres under maskineringen og krever mer forsiktighet. Den høyeste presisjonen og de snevreste toleransene er derfor lettest å oppnå i hardere materialer.
Sprøytestøping håndterer derimot myke materialer godt. Det gjør metoden til et godt valg hvis du vil arbeide med termoplaster og andre materialer som kan sprøytestøpes, for eksempel polypropylen (PP), akrylnitril-butadien-styren (ABS) og polyeter-eter-keton (PEEK). Disse materialene kan støpes uten at det går ut over styrken. Merk at selv fleksible materialer kan støpes med denne prosessen.
Norck tilbyr CNC-maskinering av høy kvalitet som oppfyller kravene i krevende bruksområder i en rekke bransjer, som robotikk, luft- og romfart, industri, bilindustri, energi, elektronikk og forsvar.
-
Produksjonsvolumer og kostnader:
Begge prosessene brukes mye i produksjon, men de egner seg for ulike produksjonsvolumer. Fordi CNC-maskinering ikke krever spesialverktøy, kan prototyper lages raskt, avhengig av materialet. Ved masseproduksjon forblir imidlertid kostnaden per del forholdsvis høy, og produksjonen kan ta lang tid.
Sprøytestøping egner seg derimot mindre godt for rask prototyping, fordi det først må lages en kundespesifikk form. Når formen er laget, er metoden imidlertid det beste valget for masseproduksjon og senker kostnaden per del langt mer effektivt. Mesteparten av tiden og kostnadene ved sprøytestøping går med til å designe og lage de kundespesifikke formene. Ved store volumer er sprøytestøping derfor rimeligere enn CNC-maskinering.
-
Designfleksibilitet:
Produsenter anser CNC-maskinering som det beste valget når det gjelder designfleksibilitet. Ingeniører setter pris på muligheten til å endre plastdeler etter at produksjonen har startet, og med CNC-maskinering kan nødvendige endringer enkelt innarbeides.
Ved sprøytestøping kan designendringer kreve en modifisert eller ny form, noe som øker kostnadene. På grunn av denne begrensningen foretrekkes CNC-maskinering fremfor sprøytestøping når det gjelder designfleksibilitet. Norck har streng kvalitetskontroll som sikrer svært god nøyaktighet, førsteklasses delkvalitet og snevre toleranser.
-
Toleranser:
Det er viktig å vurdere toleranser, altså hvor stor dimensjonsvariasjon som er akseptabel i en funksjonell plastdel. Toleranser sikrer at sluttbruksdelene passer sammen og fungerer som tiltenkt. Sprøytestøpte deler holder typisk toleranser på rundt 0,005”, mens CNC-maskinering kan holde toleranser helt ned til 0,001”. Det er kostbart å maskinere former med svært snevre toleranser, noe som igjen gjør sprøytestøping av plast dyrt. For deler som krever svært snevre toleranser, kan det derfor være mer effektivt å produsere plastdelene direkte med CNC-maskinering.
-
Ytelse og styrke:
For plastdeler gir sprøytestøping deler med ensartede mekaniske egenskaper og jevn styrke. Prosessen egner seg derfor godt for plastdeler som skal tåle jevn belastning og spenning over hele overflaten. Siden det finnes et bredt utvalg av plastmaterialer for sprøytestøping, gir prosessen muligheter for ulike styrkekrav.
CNC-maskinering er derimot anerkjent for evnen til å håndtere et bredt spekter av materialer – metaller, plast osv. Ytelsen og styrken til CNC-maskinerte deler avhenger i stor grad av det valgte materialet. Fordi maskinerte deler i noen tilfeller kan være sterkere enn støpte deler, kan de gi bedre ytelse for enkelte plastdeler.
-
Overflatefinish:
Når det gjelder overflatefinishen på en del, bruker sprøytestøpeprosessen utstøterpinner til å presse ut den avkjølte delen. Dette kan etterlate små kosmetiske merker på produktets overflate. For mange bruksområder har det kanskje ingen betydning, men må overflaten være fri for slike merker, kan CNC-maskinering være det bedre valget for plastdeler. Ta kontakt med Norck og få kundespesifikke produksjons- og ingeniørløsninger som er tilpasset dine behov, uansett bransje.
Konklusjon
Den grundige sammenligningen av de to metodene ovenfor tar for seg aspekter som designfleksibilitet, produksjonsserier, kostnader, toleranser og mer. CNC-maskinering gir bedre kontroll over kvaliteten og kan brukes med et bredt spekter av maskinerbare materialer. Derfor foretrekkes metoden fremfor sprøytestøping for spesifikke deler som krever svært høy presisjon, snevre toleranser og holdbarhet. Sprøytestøping egner seg derimot bedre for rask og kostnadseffektiv produksjon av lette plastdeler i store volumer, fra enkle til komplekse. Den endelige beslutningen avhenger av dine krav og prosjektspesifikasjoner, altså presisjon, volumer og dimensjonstoleranser for delene.